Inteligentní technologie pro průmyslové lakovny
Technologie nanášení dvousložkových nátěrových hmot stříkáním metodou AIRLESS
Individuální řešení vybavení lakoven pro 1K, 2K a vícesložkové barvy nebo lepidla pro komplexní požadavky povrchových úprav, včetně sofistikovaného řízení a míchání s certifikací ATEX.
Přesné dávkování. Automatické míchání. Maximální kontrola technologického procesu.
Moderní elektronická míchací a dávkovací zařízení pro zpracování dvousložkových a vícesložkových nátěrových hmot, lepidel a dalších průmyslových materiálů.
Nabízíme individuální technologická řešení pro systémy 1K, 2K až 5K s možností integrace do automatizovaných lakovacích linek a robotických pracovišť.
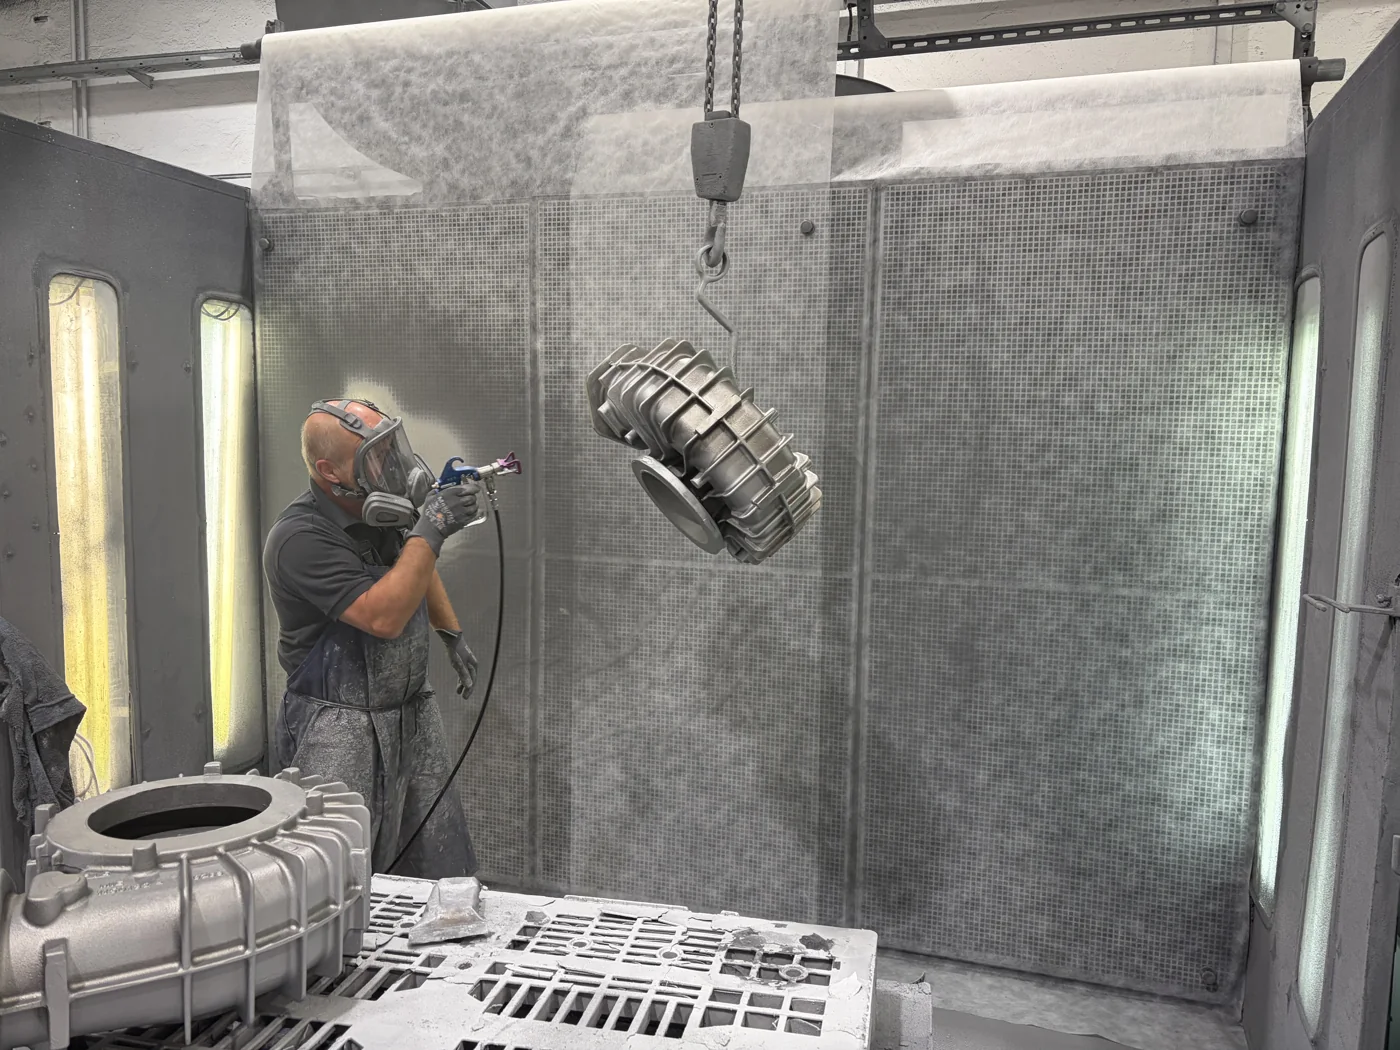
Technické možnosti zařízení
| Parametr | Možnosti řešení |
|---|---|
| Počet komponentů | 1K, 2K až 5K |
| Typ materiálu | nátěrové hmoty, lepidla, pryskyřice |
| Aplikace | AIRLESS / AIRMIX |
| Řízení | elektronické, podle provedení s PLC |
| Míchací poměr | nastavitelný podle technologického předpisu a rozsahu zařízení |
| Zásobování materiálem | nádoby 10/30 l, sudy 120/200 l, IBC kontejnery 1 000 l |
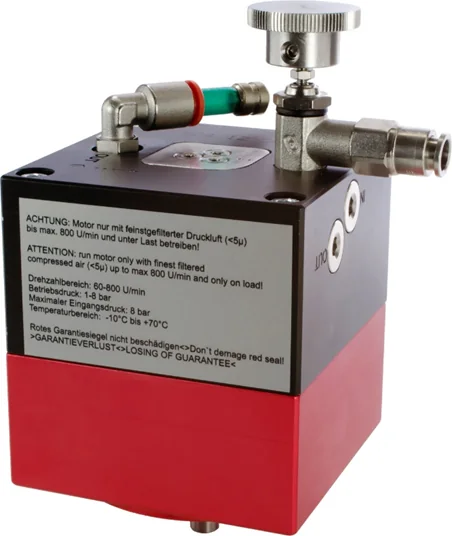
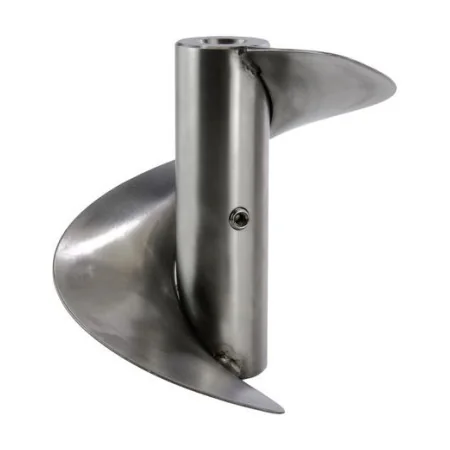
| Míchání materiálu | pneumatická průmyslová míchadla |
| Čištění | řízené proplachovací programy |
| Rozšíření | více barev, více komponentů, automatizace |
Proč zvolit elektronické míchací a dávkovací zařízení?
- Vysoká přesnost dávkování – elektronicky řízené dávkování jednotlivých komponentů podle technologicky předepsaného míchacího poměru. U našeho systému je garantovaná přesnost míchání výrazně lepší než 1 %.
- Úspora materiálu a provozních nákladů – smíchání jednotlivých komponentů až bezprostředně před aplikací omezuje vznik zbytků již natužené nátěrové hmoty a snižuje potřebu jejich likvidace.
- Spolehlivost technologického procesu – kontrolované dávkování pomáhá dosahovat opakovatelných výsledků a snižuje riziko nesprávného poměru báze a tužidla.
- Automatizace a snadná obsluha – elektronické řídicí systémy umožňují nastavování míchacích poměrů, správu technologických parametrů a podle provedení také integraci s PLC a průmyslovými roboty. Řídicí systém komunikuje v češtině.
- Certifikace ATEX – zařízení je určeno i do prostor s nebezpečím výbuchu.
Princip fungování dvousložkového systému 2K
Základním principem je oddělená doprava jednotlivých komponentů do směšovací jednotky, kde dochází k jejich přesnému dávkování a smíchání.
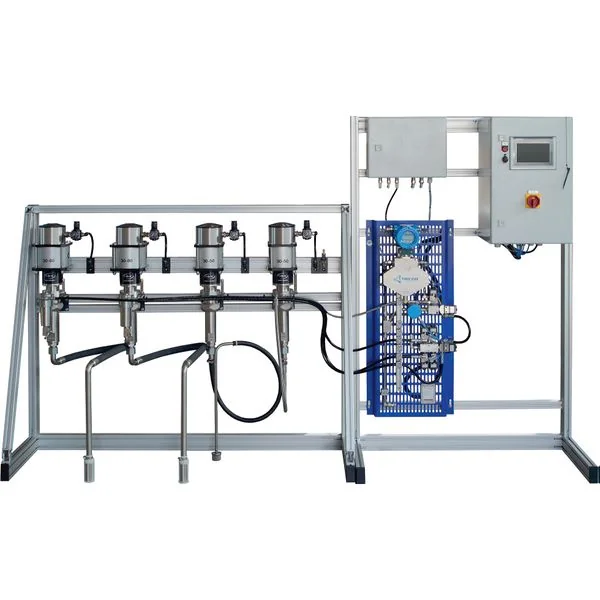
Pro technologii nanášení dvousložkových nátěrových hmot pro jeden odstín (jeden druh barvy) obvykle potřebujete 3 čerpadla: 1× pro barvu, 1× pro tužidlo (tvrdidlo) a 1× pro proplachování (ředidlo / čistič).
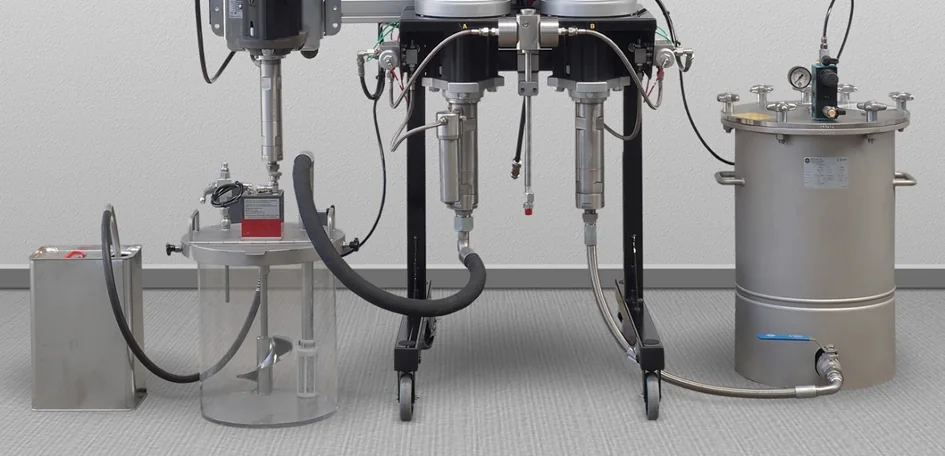
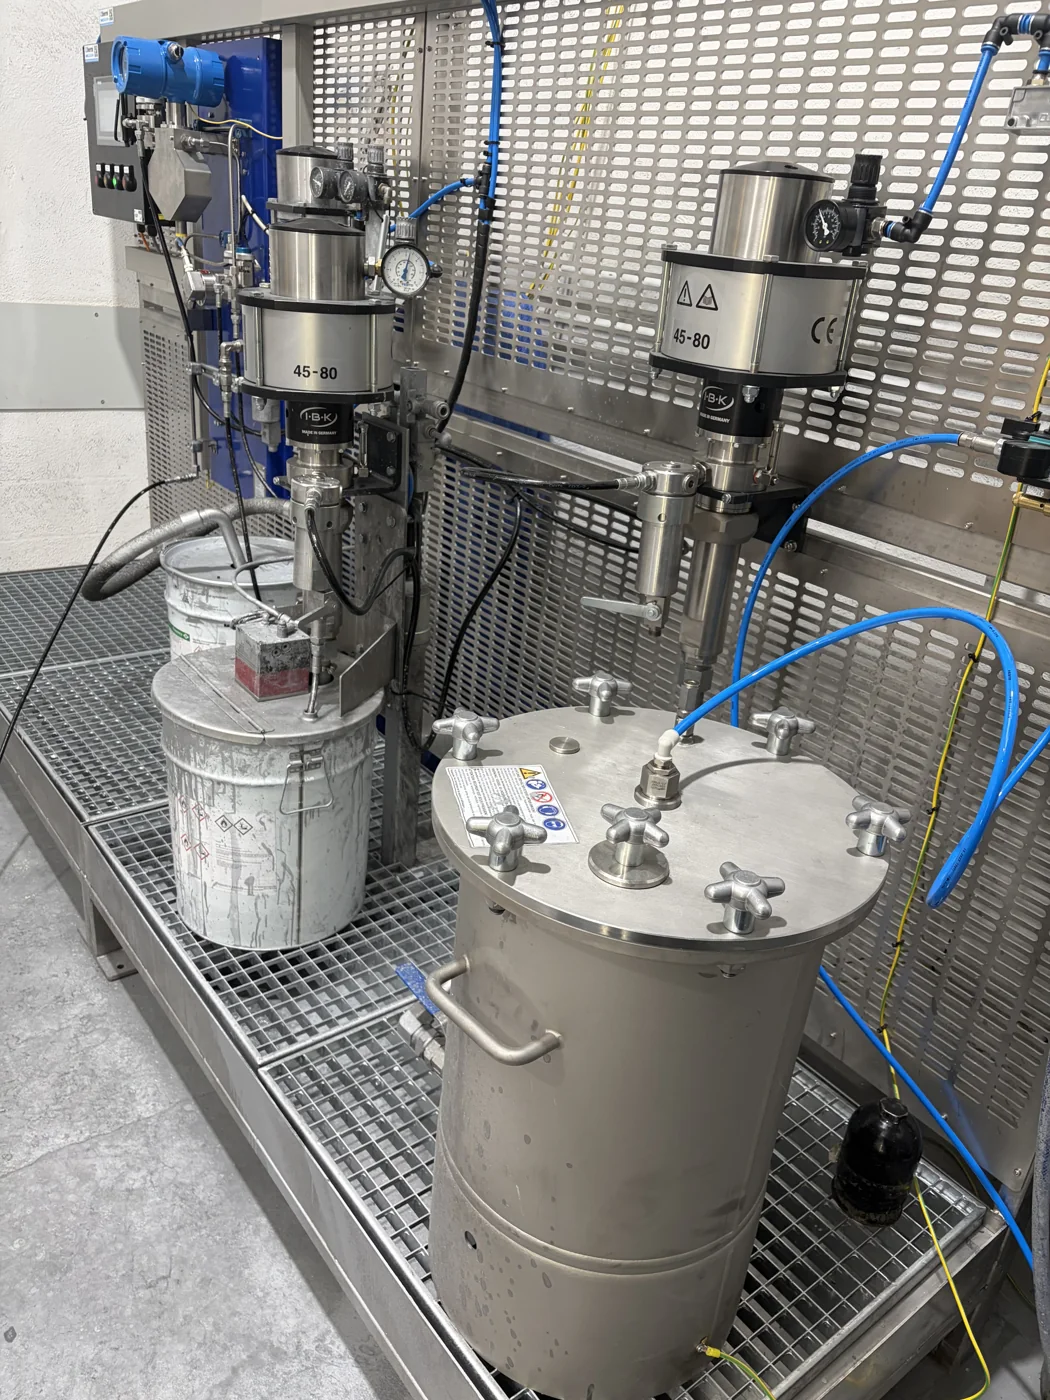
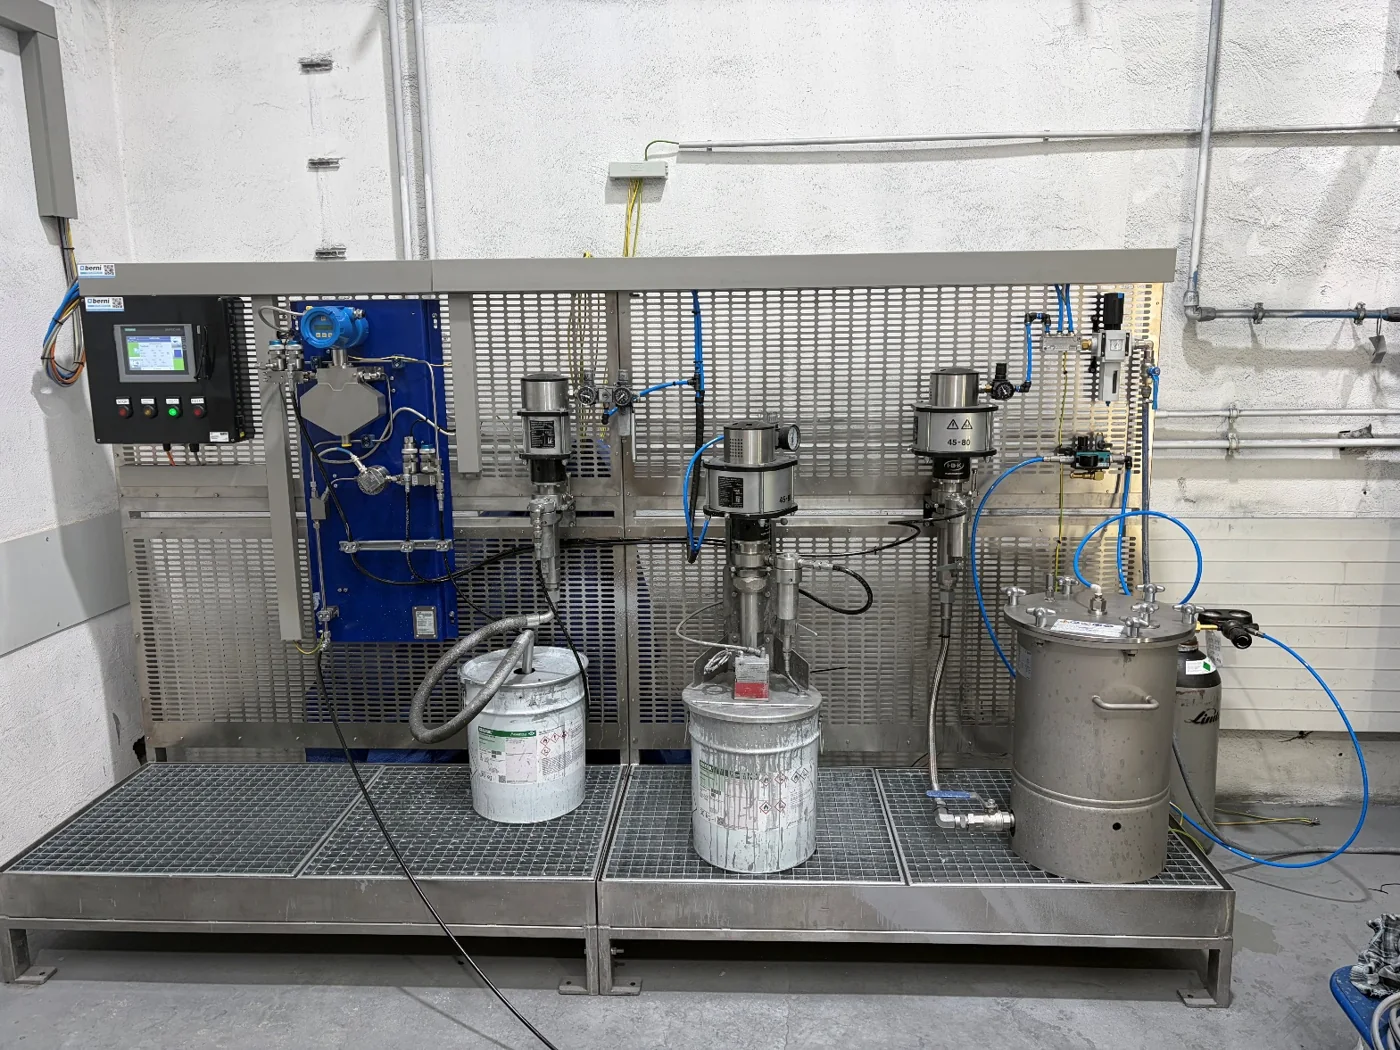
Systém na obrázku č. 1 má 2 různé barvy, 1 tužidlo a 1 ředidlo. Pro jednu dvousložkovou nátěrovou hmotu bude v systému jedna pumpa na barvu a dvě pumpy na tužidlo a čistič (obrázek č. 2). Systém lze později rozšířit o další pumpu na barvu a stříkat například další barevný odstín.
Tímto systémem šetříte čas a peníze
Osvědčená kvalita. Vynikající technologie. Nabízíme kompaktní vícesložkovou dávkovací jednotku pro dvousložkové materiály. Ke smíchání směsi a natužení základní báze tužidlem dochází až v mísicí jednotce DMA s ventily IBK. Tím se zcela odstraní riziko vytvrdnutí dvousložkového nátěrového systému v těle pumpy vysokotlakého stříkacího zařízení, v jeho filtrech nebo hadicích a následných servisních oprav.
- méně odpadu (natužené směsi) a výrazně nižší spotřeba nátěrových hmot
- lepší výrobní technologické procesy díky přesnému natužení směsi tužidlem
- kratší doba schnutí
- nižší emise VOC
Poměr směsi zadáte v řídicí jednotce podle technického listu dodavatele nátěrové hmoty. Je-li například poměr tužení v hmotnostních dílech 200 : 7 (základní materiál : tužidlo), zadáte 200 : 7 (resp. 100 : 3,5). Nastavit lze jakýkoli poměr směsi (100 : 10, 100 : 20, 100 : 50, 1 : 1 a další). Poměr se zadává v hmotnostních dílech a zařízení je podle něj přesně nakalibrováno.
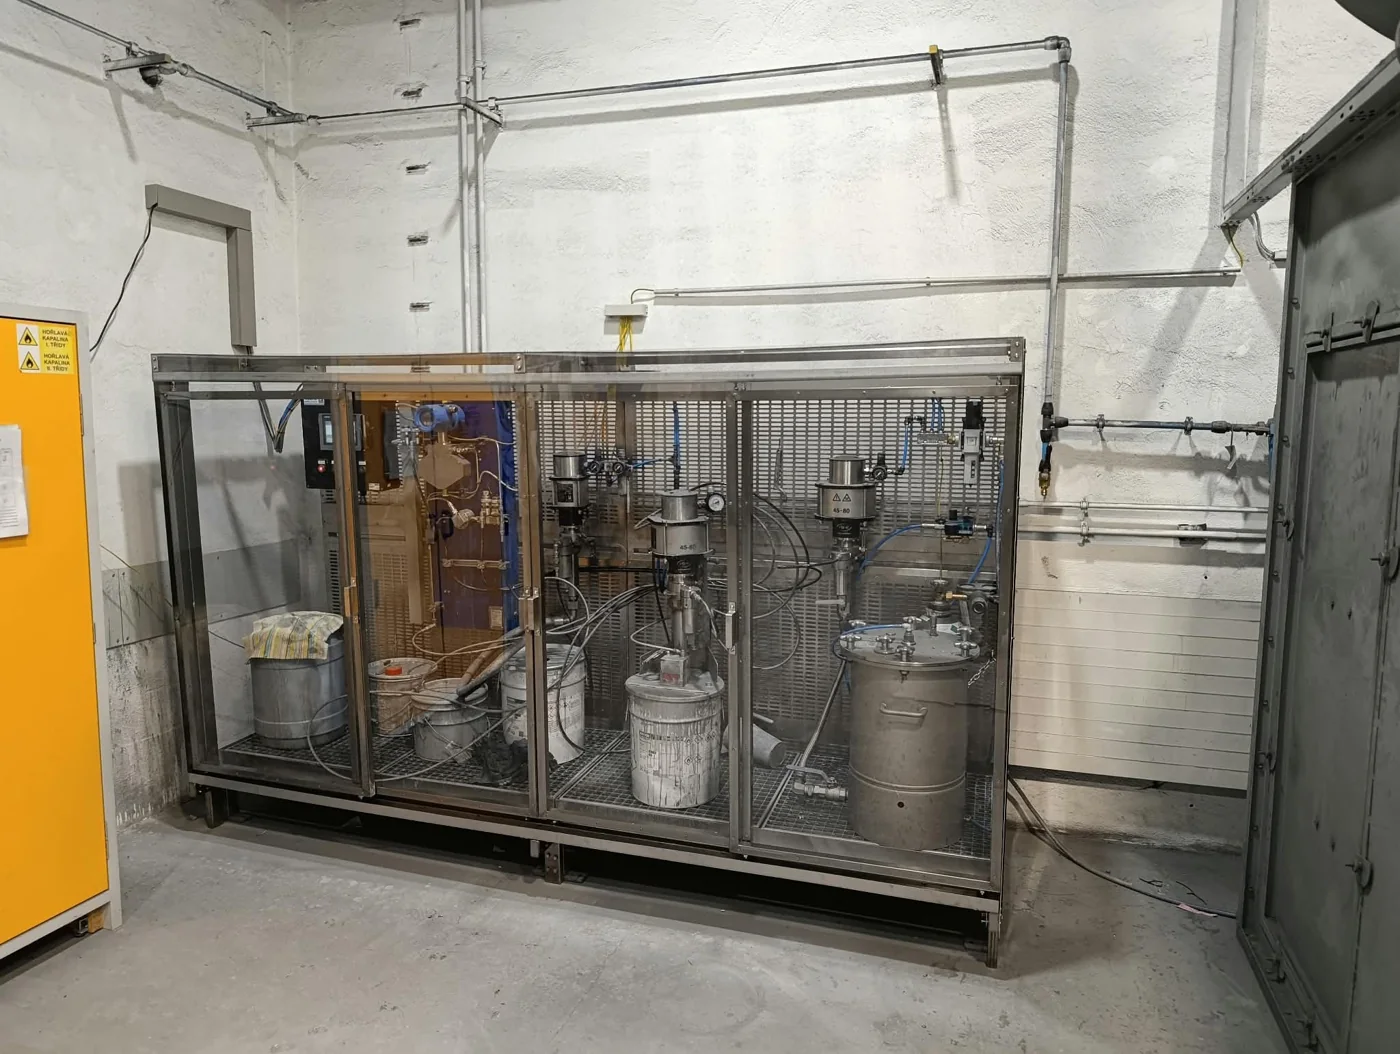
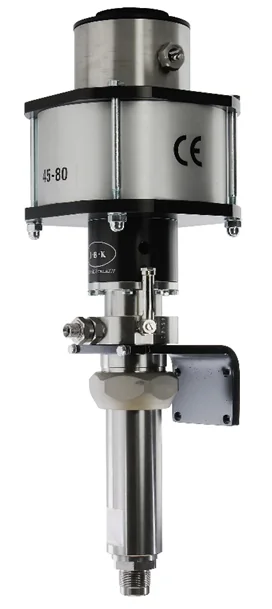
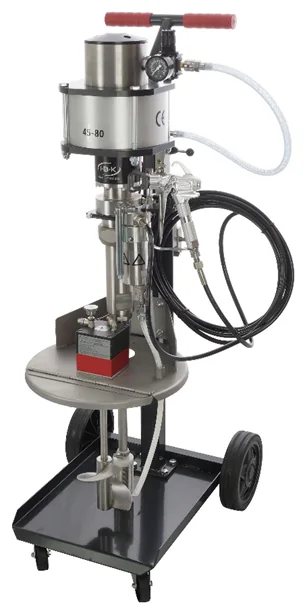
Systém lze navrhnout i pro více barevných odstínů současně, pro rozpouštědlové i vodou ředitelné nátěrové hmoty, 1K, 2K i vícesložkové, s automatickým nastavením přesného poměru tužení podle technologie. Kompletní sestava se může skládat z několika vysokotlakých stříkacích zařízení AIRLESS/AIRMIX z nerezové oceli, pneumatických nerezových míchadel pro dokonalé rozmíchání nátěrové hmoty a záchytné vany s roštem.
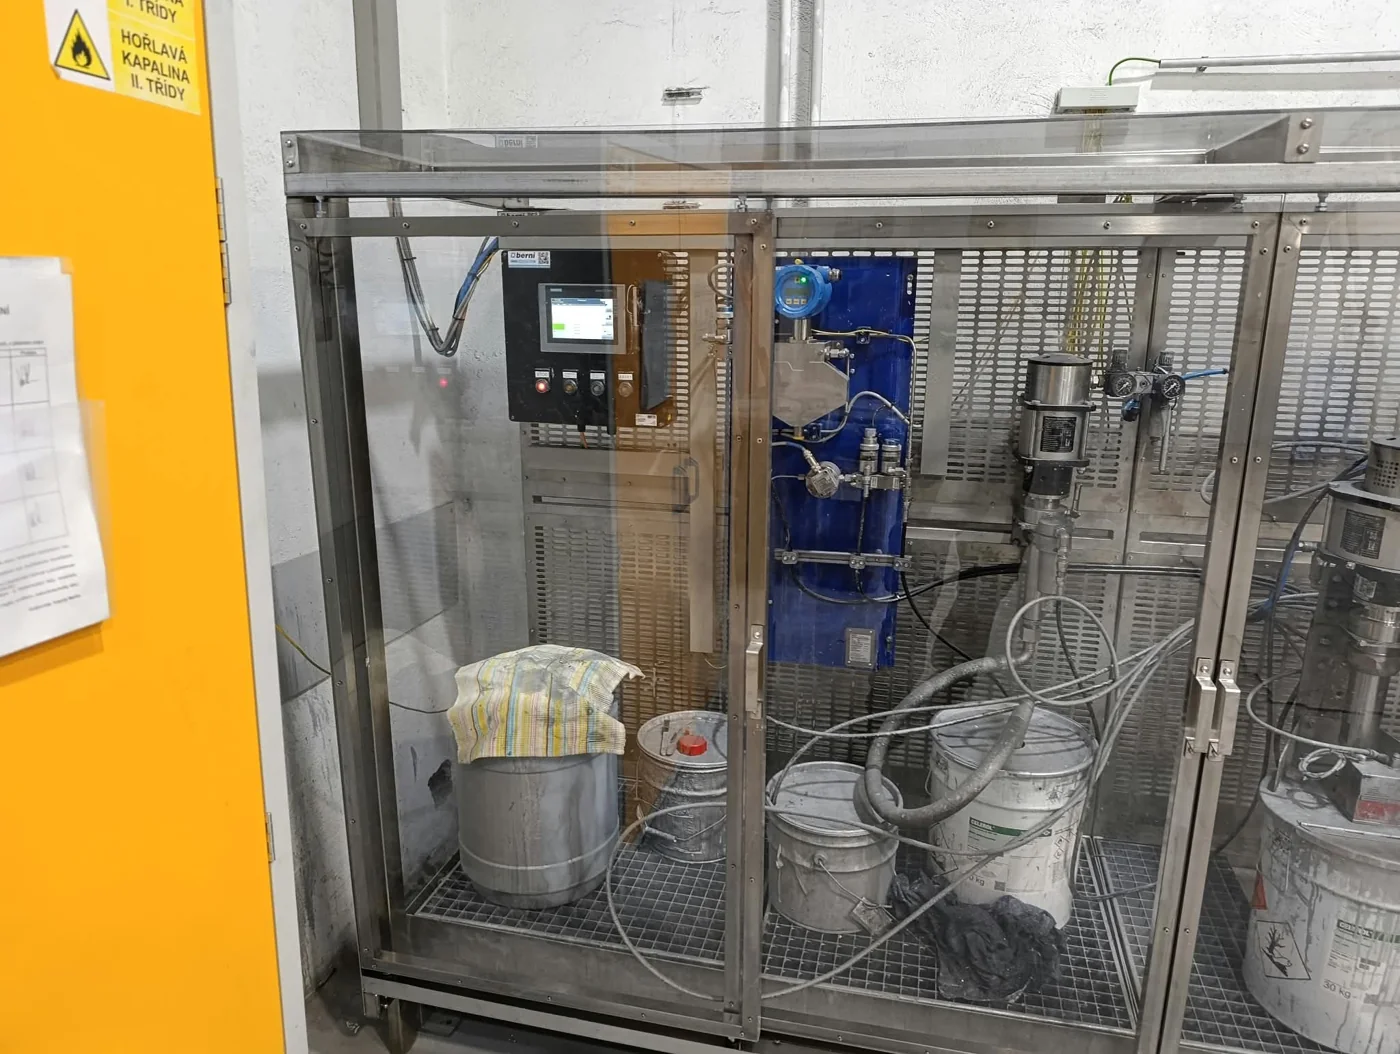
2K systém lakování BERNI v provozu
Komponenty systému
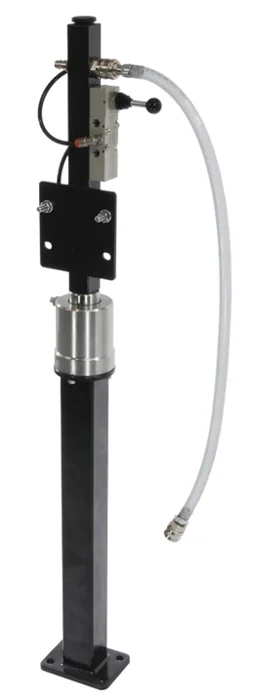
Příklady řešení
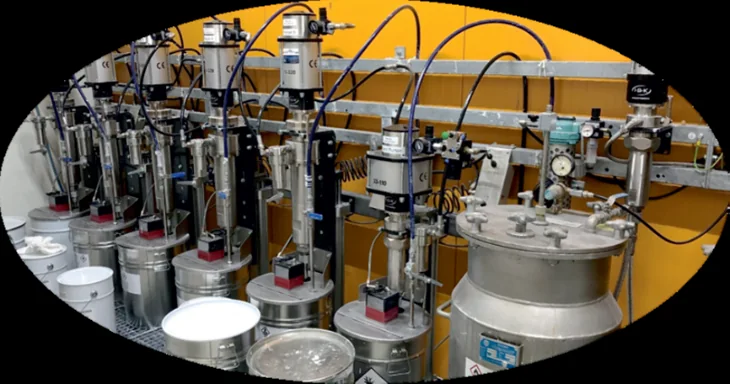
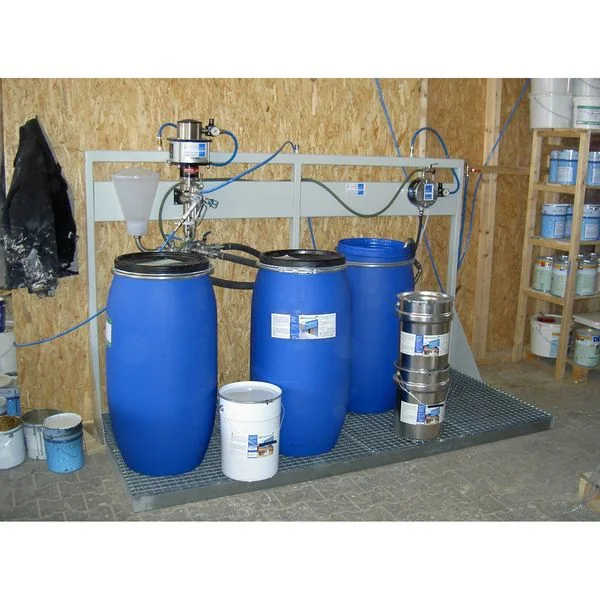
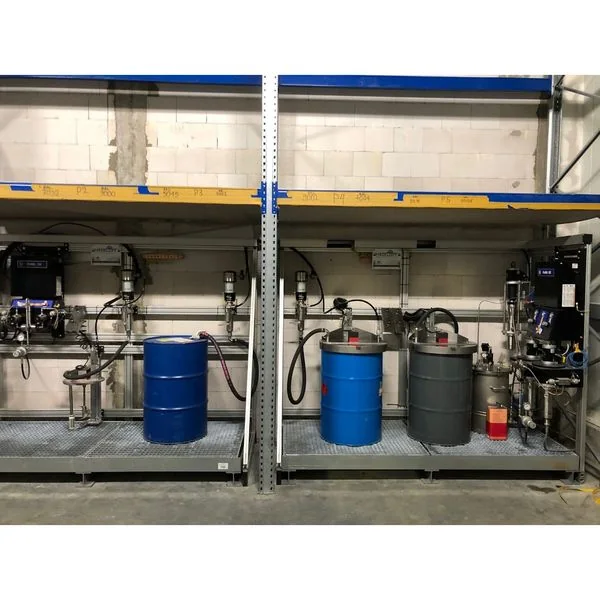
Systém lze sestavit pro míchání a vysokotlaké stříkání AIRLESS/AIRMIX z nádob 10/30 l, sudů 120/200 l a IBC kontejnerů 1 000 l i pro jejich kombinaci – například IBC kontejner 1 000 l (vodou ředitelná nátěrová hmota) 1×, sud 200 l (rozpouštědlová) 2×, konev 30 l (rozpouštědlová) 5× a konev 30 l (vodou ředitelná) 2×.
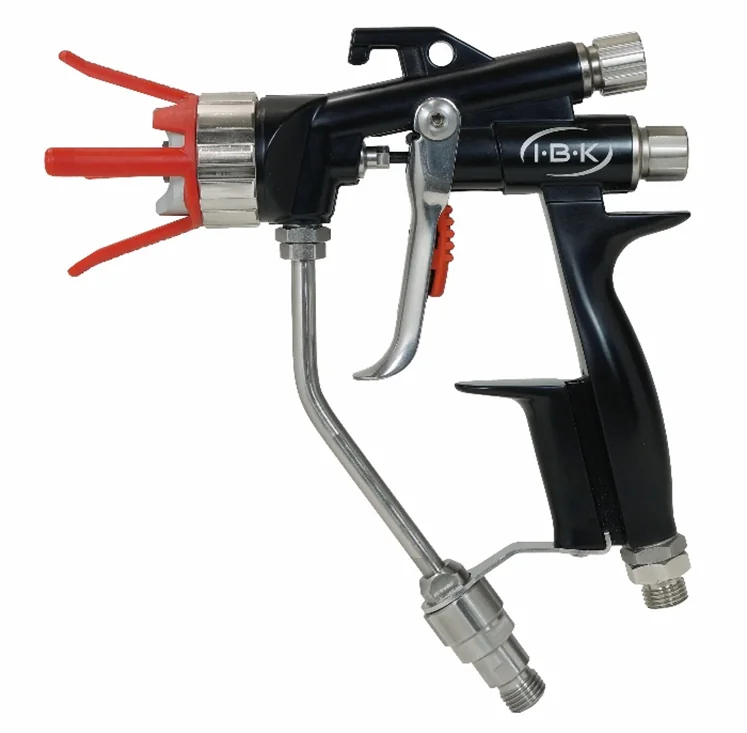
Další informace: vysokotlaká stříkací zařízení AIRLESS/AIRMIX, pneumatická míchadla ATEX, záchytná vana s roštem a hliníkový rám, AIRMIX pistole IBK 6000.
Technické dotazy k 2K technologii
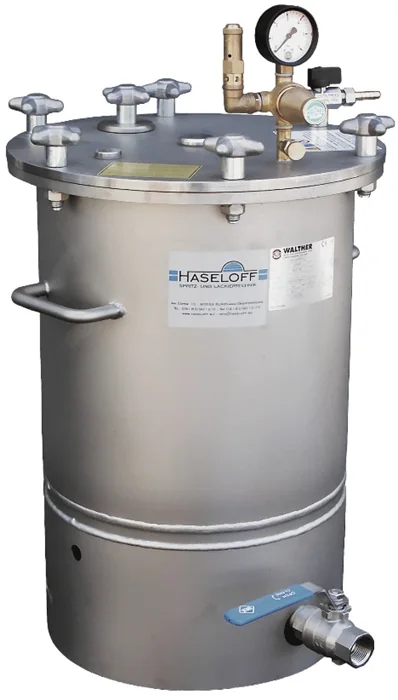
Tlaková nádoba na tužidlo MDG 45, 4 bar, nerez
Nádoba je určena až pro 45 litrů tužidla (může být i menší podle technologie). Tužidlo se do ní nalije, nádoba se hermeticky uzavře a napojí na pneumatiku. Dole je výstup s kulovým ventilem, odkud vede speciální hadice k čerpadlu v uzavřeném okruhu.
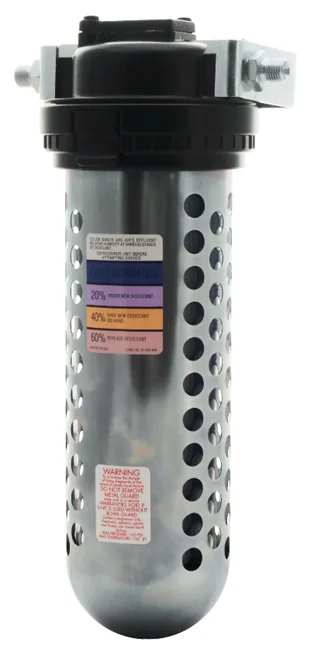
Ve víku je speciální absorbér vlhkosti s náplní absorpčního činidla, který zabrání vniknutí vzdušné vlhkosti, jež tužidlo degraduje. Tužidlo je tak v uzavřeném okruhu – zásobní nádoba, vysokotlaké čerpadlo, směšovací jednotka, hadice a pistole – a můžete ho v systému nechat trvale, bez vypouštění a bez jakéhokoli nebezpečí. Doplňuje se speciálním ventilem a trychtýřem ve víku.
Nádobu lze také připojit na láhev s dusíkem – pracujete pak v ochranné atmosféře dusíku a do tužidla se vlhkost ze vzduchu nedostane vůbec.
Kde přesně dochází ke smíchání barvy a tužidla?
V mísicí jednotce DMA s ventily IBK (bílý kosočtverec na obrázku č. 1). Namíchaný materiál je pak veden vysokotlakou hadicí DN4 – ND 270 bar, délky 15 m, ke stříkací pistoli.
Jak probíhá čištění?
Pod třetím čerpadlem je ředidlo nebo speciální čisticí prostředek v originálním kanystru (obrázek č. 2 vlevo). Po skončení směny spustíte na ovládacím panelu jedním stisknutím čisticí program a systém – mísicí jednotka DMA s ventily IBK, hadice, stříkací pistole a trysky – se automaticky vyčistí. Stačí jen držet spoušť pistole, dokud z ní plynule nevytéká čirý čisticí prostředek.
Musí se barva každý den ze systému vypustit?
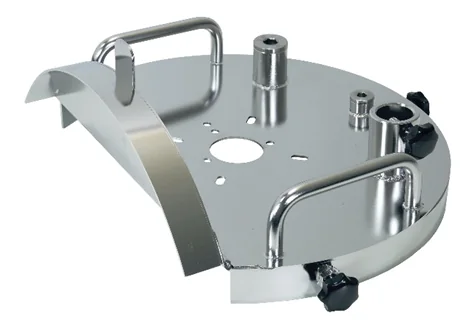
Nemusí. Barva zůstává pod čerpadlem v originální nádobě od dodavatele a jen se uzavře výklopným víkem IBK. Kryt zabraňuje odpařování rozpouštědel, takže barva nehoustne – stačí plně zavřít kryt včetně odklopného segmentu.
Občas lze do nátěrové hmoty přilít k tomu určené ředidlo (teoreticky do 5 %, prakticky podle požadované viskozity z technického listu výrobce). Obsluha jen pravidelně kontroluje viskozitu výtokovým pohárkem Ford / DIN ⌀ 4 mm a zapisuje ji do technologického záznamu.
Lze na traverzový rám BA-PGIBK namontovat pneumatickou zdvihací stanici s míchadlem 3 Nm?
Ano. Pneumatická zdvihací stanice se jen osadí speciálními stěnovými držáky (horním a spodním) a připevní do rámu. Čerpadlo pak z nádoby zdvihnete ovládací páčkou pneumatického ventilu bez fyzické námahy (zdvihací stanice je na vyžádání). Pneumatické míchadlo zaručuje dokonalé promíchání pigmentů, aditiv, matovacích prostředků a rozpouštědel, a tím stále stejnou viskozitu, odstín i stupeň lesku.
Lze jako čisticí čerpadlo použít slabší čerpadlo IBK 40-35?
Ano, pro čištění systému kapacitně plně vystačí.
Lze jako čerpadlo pro tužidlo použít slabší čerpadlo IBK 40-35?
Ano, pokud se barva tuží v poměru do 100 : 10 (podle technického listu). Při tak malém množství tužidla nehrozí poddimenzování. Při poměru 100 : 15 a více je potřeba silnější pumpa pro tužidlo.
Jaký rozsah dávkování tužidla zařízení umožňuje?
Míchací poměr báze a tužidla u dvousložkových nátěrových hmot vždy stanovuje výrobce v technickém listu. Obecně platí tyto rozsahy:
| Typ systému | Běžný poměr (báze : tužidlo) |
|---|---|
| Epoxidové nátěry | 1 : 1 až 100 : 10 |
| Polyuretanové nátěry | 2 : 1 až 100 : 20 |
| Polyesterové systémy | 100 : 1 až 50 : 1 (1–2 % tužidla) |
Minimální poměr tužení bývá přibližně 1 % (100 : 1) u polyesterových pryskyřic s peroxidovým tužidlem, u epoxidů například 100 : 10. Při menším množství tužidla nátěr nemusí vytvrdnout, zůstává lepivý a výrazně klesá jeho mechanická i chemická odolnost.
Maximální poměr tužení bývá přibližně 1 : 1 (50 % tužidla) u některých epoxidů, u polyesterů nejvýše 2–3 %. Nadbytek tužidla způsobuje příliš rychlou reakci, vnitřní pnutí a praskání, křehký nebo zmatnělý povrch a kratší dobu zpracovatelnosti (pot life).
Odchylka větší než ±5 % od předepsaného poměru už může negativně ovlivnit vlastnosti nátěrové hmoty. Některé systémy se míchají hmotnostně, jiné objemově – nelze je zaměňovat. Rozhodující je vždy technický list konkrétního výrobku.
Díky tlakové nádobě na tužidlo MDG 45 bez přístupu vzduchu s absorbérem vlhkosti a řídicí jednotce DE-097-8 2K Detronic Mix, kde se nátěrová hmota aktivuje tužidlem až těsně před aplikací, nemusíte přístup vzduchu a vzdušnou vlhkost hlídat. Přesnost míchání řídicí jednotky je lepší než 1 % – takové přesnosti obsluha ručním vážením nikdy nedosáhne.
Navrhneme technologii přesně pro vaši výrobu
Společnost BERNI, spol. s r.o. nabízí odborné poradenství, návrh technologického řešení, dodávku zařízení, montáž, servis a technickou podporu. Každou technologii navrhujeme s ohledem na vlastnosti zpracovávaného materiálu, požadovanou kapacitu a organizaci výrobního procesu.
Pro zpracování konkrétní nabídky nám prosím pošlete:
- typ zpracovávaného materiálu – 2K nátěrová hmota, vícesložkový systém 3K–5K, lepidlo nebo pryskyřice
- viskozitu a požadovaný míchací poměr (poměr tužení)
- počet barevných odstínů
- velikost balení – nádoba 10–30 l, sud 120–200 l, IBC 1 000 l nebo jejich kombinace
- předpokládanou spotřebu a další technologické požadavky
Naše technologie IBK se úspěšně používají v průmyslu chemickém, papírenském, potravinářském a farmaceutickém, v automotive, strojírenství a kovovýrobě, v dřevařském a nábytkářském průmyslu, ve slévárnách a hornictví, u výrobců zemědělské techniky i ve zpracování plastů – pro míchání a nanášení vodou ředitelných i rozpouštědlových nátěrových hmot, mořidel, tónovaných laků a lazur, plničů, základů, vrchních laků, 2K polyuretanů a epoxidů, silnovrstvých lazur, fasádních barev, pastózních omítek, lepidel a dalších nízko až vysoce viskózních kapalin.